I. Pregătirea materiei prime (formulare personalizată)
Trei categorii de materii prime de bază sunt proporționale precis în funcție de condițiile de funcționare:
Materii Prime Cauciuc
Cauciuc de bază (Cauciuc Natural/NR, SBR, EPDM, NBR) + Agenți de întărire (negru de fum, silice) + Sistem de vulcanizare (sulf, acceleratori) + Aditivi funcționali (antioxidanți, agenți rezistenți la uzură, retardanți de flacără, plastifianți).
Diferențiat în funcție de aplicație: cauciuc de acoperire superioară (rezistență la uzură și impact), cauciuc de acoperire inferioară (frecare scăzută) și cauciuc de miez/fire (în special pentru lipirea pe carcasă).
Materiale de bază ale carcasei
Miez de țesătură: poliester (EP), nailon (NN) sau pânză de bumbac; oferă o rezistență ridicată, capacitate portantă multistrat.
Miez de cablu de otel: Snururi de otel galvanizat; proiectat pentru aplicații miniere la distanțe lungi, de înaltă tensiune.
Agenți de legătură
Soluție de scufundare RFL (Resorcinol-Formaldehidă-Latex): Previne delaminarea dintre cauciuc și țesătură sau corzi de oțel.
II. Procesul de amestecare (Pregătirea compusului de cauciuc; determină proprietățile fundamentale)
Materiile prime sunt cântărite și introduse într-un mixer interior închis; amestecarea are loc la temperaturi ridicate (120–160°C) și presiune ridicată timp de 10–15 minute pentru a asigura negru de fum și aditivii sunt complet dispersați în cauciucul de bază, prevenind aglomerarea sau vulcanizarea prematură (ars).
Compusul este descărcat într-o moară deschisă pentru amestecare și răcire ulterioară pentru a elibera tensiunile interne.
O mașină de folie presează compusul în foi de grosime fixă; acestea sunt răcite și lăsate să se odihnească/maturează timp de 4–24 de ore pentru a stabiliza plasticitatea.
Probele sunt testate pentru duritate, rezistență la tracțiune și rezistență la aderență; loturile substandard sunt reprocesate, în timp ce foile calificate sunt stocate pe categorii pentru utilizare ulterioară.
III. Pretratamentul carcasei (esențial pentru creșterea rezistenței de aderență)
1) Pretratare pânză de țesătură
Pânza este aplatizată și curățată de praf, apoi scufundată într-un rezervor de scufundare RFL și uscată; aceasta formează un film de lipire pe suprafața fibrelor de pânză, prevenind delaminarea sau separarea ulterioară. 2) Pretratarea cablului de oțel
Cablurile din oțel galvanizat sunt supuse degresării și deruginirii, urmate de fosfatare pentru a crea un strat de fosfat aspru care îmbunătățește semnificativ aderența penetrantă cu miezul de cauciuc; toate cablurile sunt îndreptate sub tensiune uniformă în pregătirea pentru următorul pas.
IV. Calandrare + formare (ansamblu stratificat pentru a produce centura verde)
Opțiunea A: Miez de țesăturăbandă rulantăformare
Acoperire din cauciuc prin calandra cu patru role: pânza pretratată trece prin rolele de calandrare la o viteză constantă, cu un strat subțire de cauciuc cu miez aplicat uniform pe ambele părți pentru a produce țesătură cauciucată pe o singură față sau pe două fețe;
Asamblare cu mai multe straturi: Straturile de material cauciucat sunt aliniate și stivuite conform designului (de exemplu, 3, 4 sau 5 straturi), cu un strat subțire de cauciuc de bază aplicat între straturi pentru a elimina aerul prins;
Sunt aplicate straturi de cauciuc de acoperire inferioară și superioară (stratul superior fiind rezistent la uzură), iar cauciucul de margine este aplicat pentru a etanșa părțile laterale;
Rolele de presare la rece compactează ansamblul pentru a elimina bulele de aer și ridurile, producând centura verde nevulcanizată.
Opțiunea B: Formarea benzii transportoare cu miez de cablu de oțel (aplicație de înaltă rezistență)
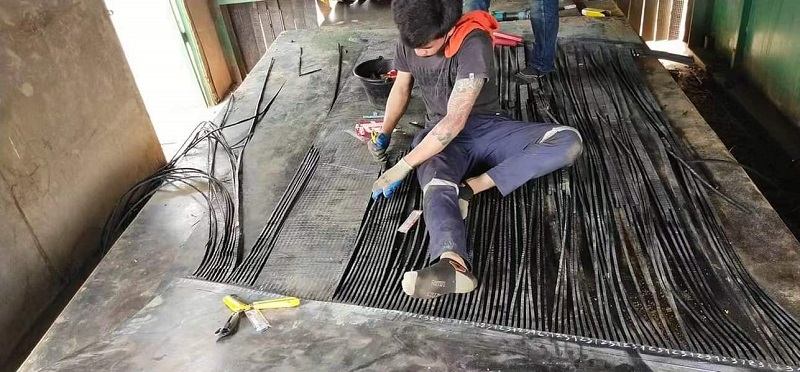
Cablurile de oțel multiple sunt dispuse la intervale egale și tensiune constantă pe masa de formare pentru a asigura o distribuție uniformă a sarcinii;
Se așează un strat inferior de cauciuc de bază, cablurile sunt încorporate plat în cauciuc și se aplică un strat intermediar de cauciuc de umplere pentru a umple golurile dintre cabluri;
Se aplică straturi de cauciuc de acoperire superioară și inferioară îngroșate și cauciuc de etanșare a marginilor laterale;
Presarea cu vid la rece consolidează ansamblul, prevenind pungile de aer sau bășicile între cabluri și cauciuc.
Produse derivate de specialitate
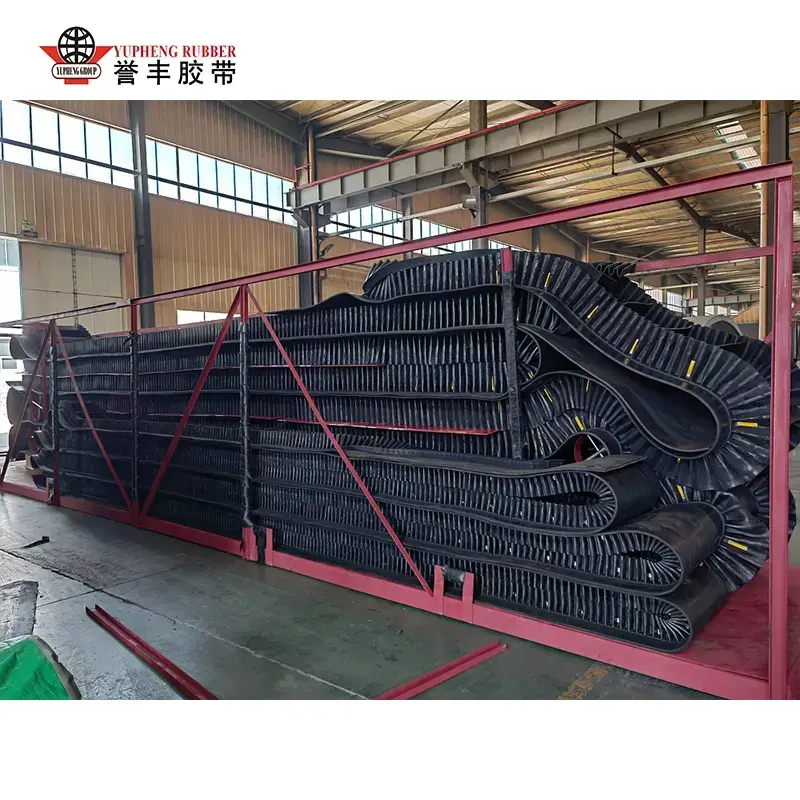
Pereții laterali, clemele și foile de cauciuc cu model sunt instalate simultan în timpul formării pentru a produce semifabricate integrate anti-alunecare sau cu înclinare abruptăbenzi transportoare.
V. Vulcanizare (proces de întărire a miezului; reticulare permanentă a cauciucului)
Vulcanizarea este pasul critic care transformă „martorul brut moale de cauciuc” într-un produs finit de înaltă rezistență. Sunt utilizate două tipuri principale de echipamente:
Presă de vulcanizare cu pat plat (proces în lot; pentru lățimi mici spre medii sau curele speciale)
Semifabricatul curelei este plasat între plăci încălzite cu mai multe straturi. Condiții de proces: temperatură 140–160°C, presiune 1,5–3 MPa și timp de vulcanizare cuprins între 15 și 60 de minute, în funcție de grosime. În condiții de temperatură și presiune ridicată, moleculele de cauciuc se reticulă, fuzionand straturile de cauciuc și structura de armare într-un întreg unitar.
Vulcanizator continuu cu tambur (producție în masă de curele plate standard pentru distanțe lungi)
O centură de oțel trage continuu cureaua semifabricată cu o viteză constantă peste un tambur sub presiune încălzit pentru vulcanizare neîntreruptă. Această metodă este potrivită pentru benzile transportoare lungi (kilometri lungime), asigurând o grosime uniformă și absența îmbinărilor secționale.
După vulcanizare, centura trece printr-un proces de răcire lent, treptat, pentru a preveni fisurarea sau deformarea cauzate de dilatarea și contracția termică.
VI. Post-procesare și finisare
Răcire și setare: Răcire cu aer sau apă pentru a scădea complet temperatura și a atenua solicitările interne de vulcanizare;
Tăierea marginilor: îndepărtarea excesului de fulger/bavuri de pe ambele părți pentru a standardiza lățimea centurii;
Tratamentul suprafeței: șlefuire, lustruire și marcare (model de imprimare, rating de rezistență, specificații și data producției);
Prelucrare specială: Perforarea, tăierea la lungimi specifice și îmbinarea la cald a îmbinărilor finite, după cum este necesar.
-